Moldeo por inyección de plástico para piezas de automóviles: una guía para proveedores de precisión
Oct 16,2026Piezas moldeadas de plástico: materiales, procesos y consejos de fabricación de precisión
Oct 09,2026Plásticos médicos de moldeo por inyección: una guía práctica para fabricantes de dispositivos
Sep 30,2026Explicación del proceso de moldeo por inyección de plástico: etapas, materiales y calidad
Sep 24,2026Servicios de moldeo por inyección de plástico: lo que los fabricantes deben saber antes de realizar pedidos
Sep 18,2026Un turismo moderno transporta entre 150 y 200 kilogramos de plástico, y muy poco es visible. La mayor parte se encuentra en carcasas de motores, casquillos de puntal, ajustadores de lámparas y herramientas de mantenimiento en las que nadie piensa hasta que algo deja de funcionar correctamente. Detrás de cada uno de esos pequeños componentes hay un molde, una especificación de material y una tolerancia dimensional que debe mantenerse durante cientos de miles de disparos.
Hemos estado fabricando piezas de plástico de precisión en Suzhou desde 2002, y el trabajo automotriz ha sido parte de esa historia durante la mayor parte. Lo que sigue es nuestra visión práctica del moldeo por inyección de plástico para piezas de automóviles: dónde se encuentran estas piezas, cómo se seleccionan los materiales, cómo se diseñan los moldes en torno a ellas y qué debe comprobar un comprador antes de aprobar una herramienta.
La razón por la que el moldeo por inyección se convirtió en el proceso predeterminado para los componentes automotrices es bastante clara. Un molde bien construido puede funcionar durante varios cientos de miles de ciclos, y la diferencia entre el primer disparo y el cien mil se mide en micras. Para las piezas estructurales, esa coherencia importa más que cualquier propiedad principal. Dos piezas tomadas de la misma herramienta, con meses de diferencia, deben ensamblarse de la misma manera.
También está el argumento del peso y la integración. Cada componente que pasa del metal al plástico de ingeniería ahorra gramos o kilogramos del vehículo, y en la era eléctrica ese ahorro se convierte directamente en autonomía. El moldeado también permite formar nervaduras, ajustes a presión, salientes de montaje y roscas en un solo ciclo, lo que elimina la mayoría de las operaciones secundarias.
Luego está la variedad de materiales. Los nailon rellenos de vidrio, POM, PBT, PC/ABS y muchos otros permiten a un ingeniero adaptar la rigidez, la resistencia al calor, el comportamiento de fricción o la claridad a una ubicación específica. Técnicas como el moldeado por inserción y el sobremoldeo van un paso más allá y combinan metal y plástico dentro de un mismo ciclo.
Los componentes que producimos rara vez definen el aspecto de un coche. Lo que definen es si un subconjunto sigue funcionando después de diez años de vibraciones, cambios de temperatura y humedad. Es por eso que las piezas de moldeo por inyección para automóviles que fabricamos tienden a agruparse en tres familias.
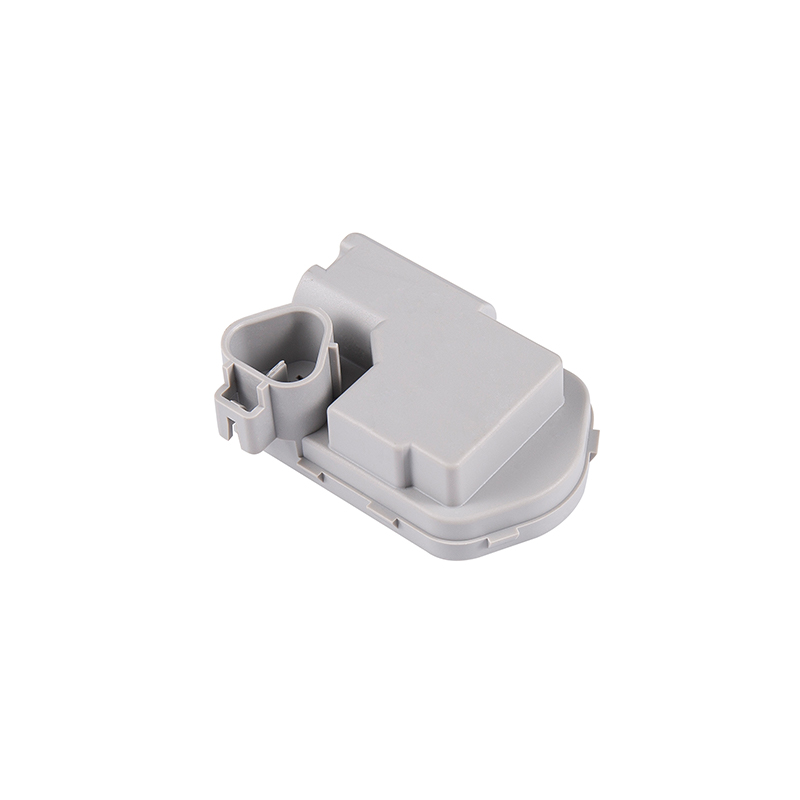
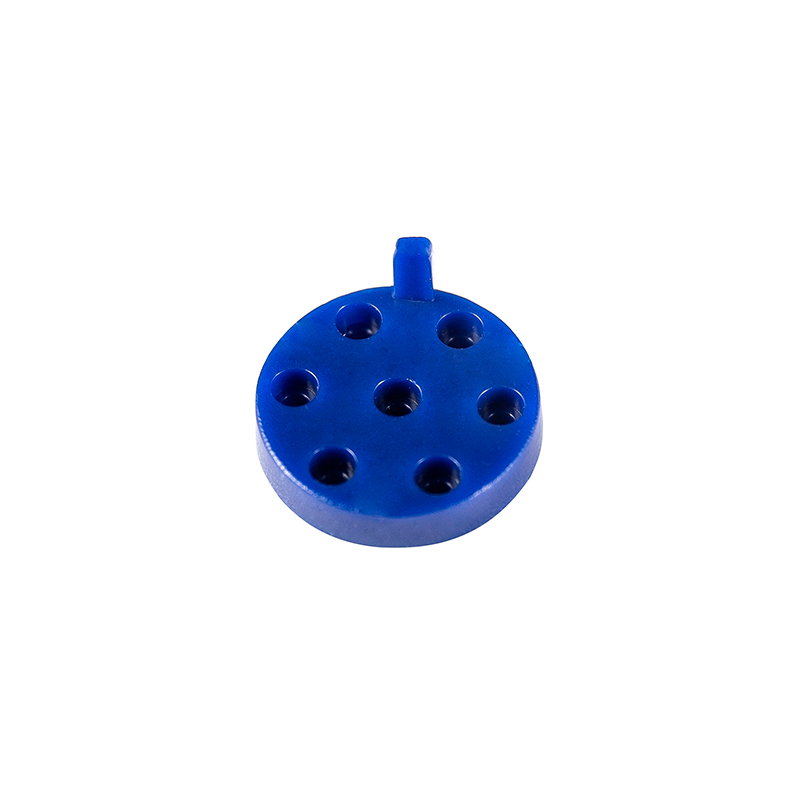
Un motor de nivelación de faros es un dispositivo de control de movimiento. Inclina la viga hacia arriba o hacia abajo según la carga o las condiciones de conducción y, debido a que se encuentra dentro de una carcasa sellada expuesta al calor y la vibración, su carcasa de plástico debe mantener posiciones de montaje precisas y un espesor de pared uniforme durante años. La geometría del refuerzo y la varilla eyectora son igualmente importantes: si la carcasa se deforma bajo la carga del motor, la alineación del haz se desvía.
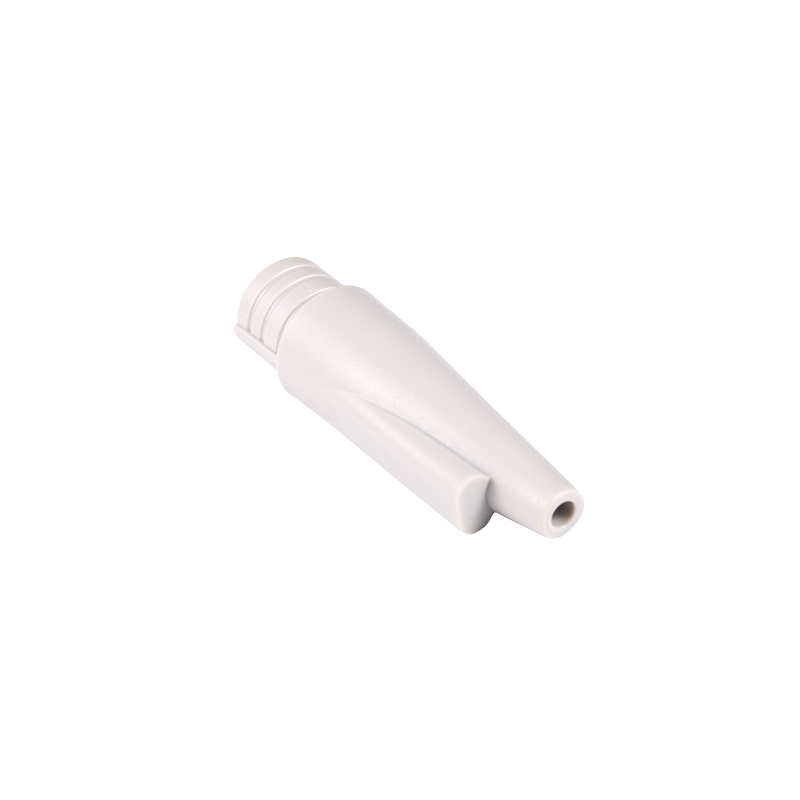
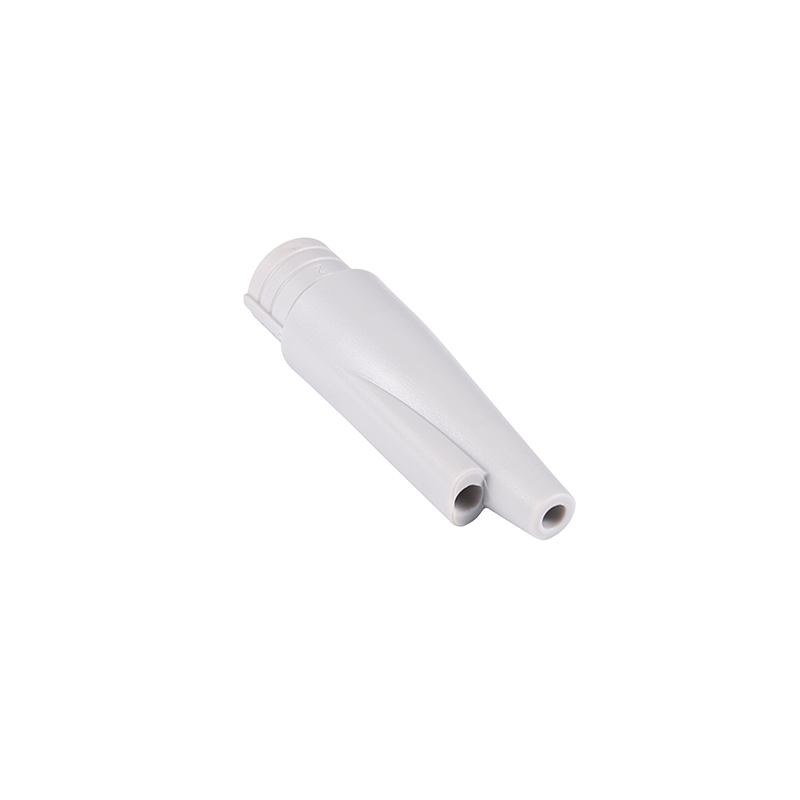
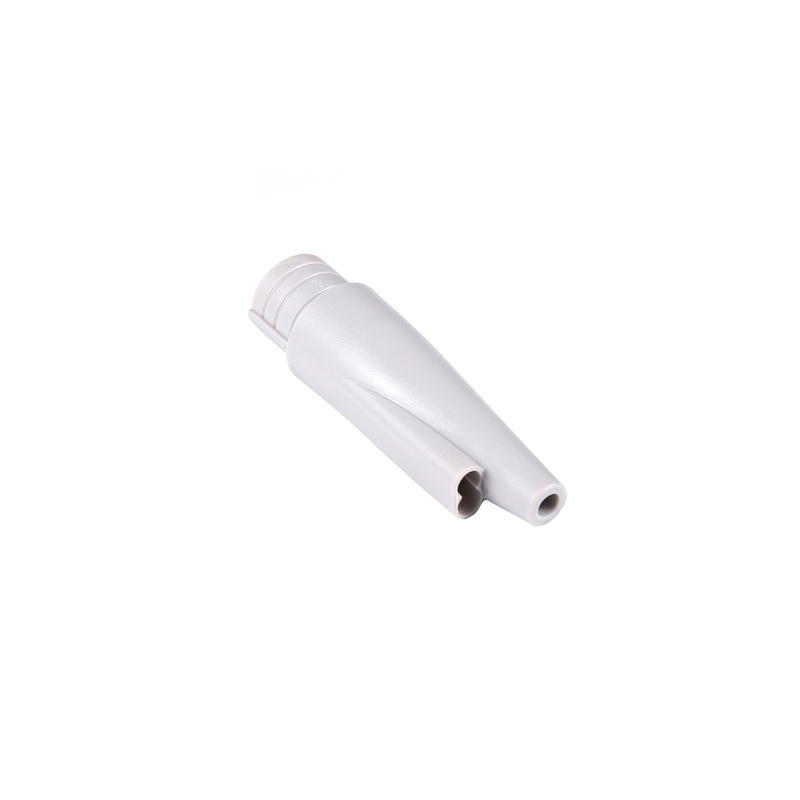
Carcasa superior T2 para motor de nivelación de faros automotrices Carcasa PA66 30% GF moldeada con precisión para conjuntos de motores de atenuación, con enchufes y clavijas integrados; útil cuando la geometría de montaje precisa admite una alineación estable del haz. Ver producto → Las piezas de este tamaño casi siempre se envían con un informe de inspección del primer artículo o, como mínimo, un informe dimensional que cubra las características críticas de montaje. Esas pocas décimas de milímetro son las que determinan si el haz aterriza dentro del rango permitido en cada unidad ensamblada.
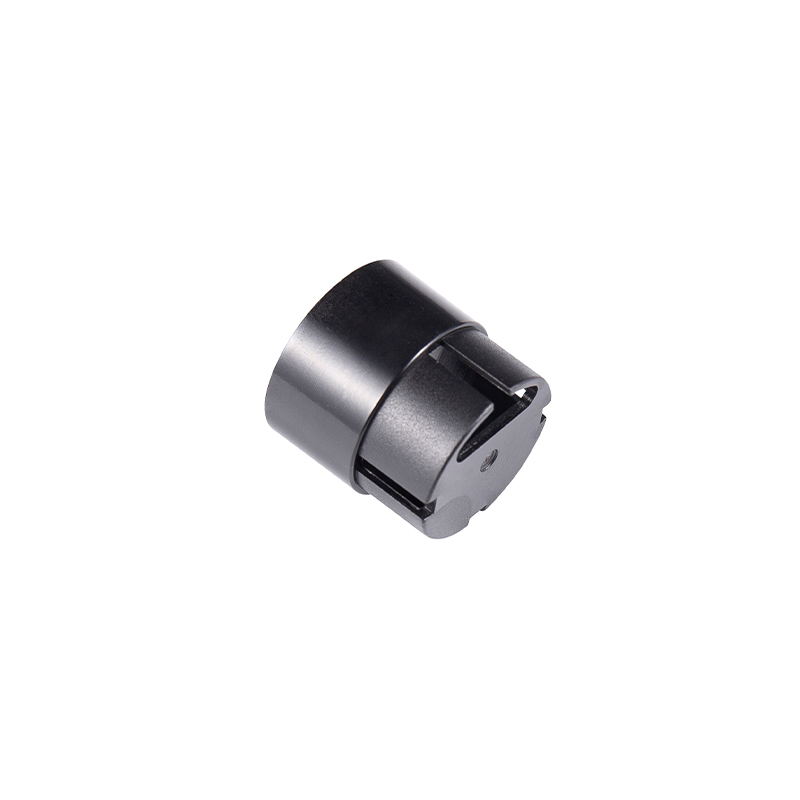
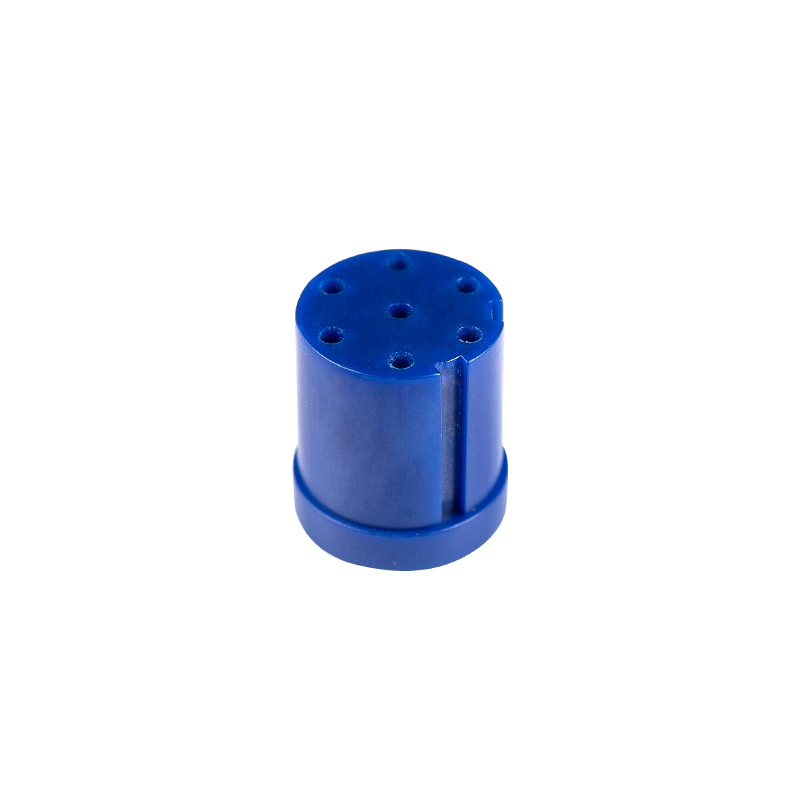
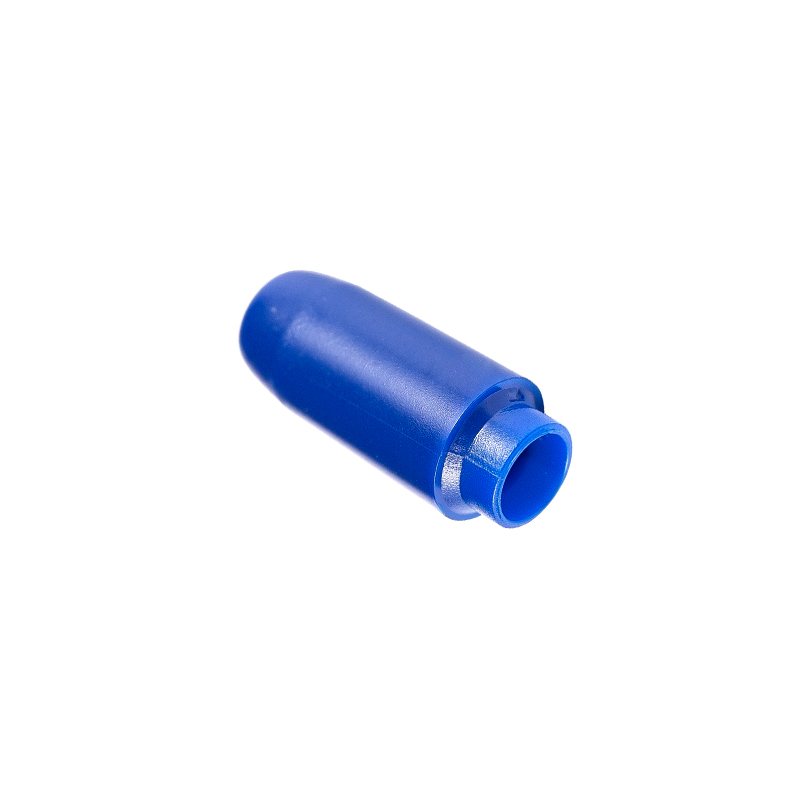
Los amortiguadores eléctricos del portón trasero funcionan bajo carga durante toda su vida útil, con los manguitos de resorte internos y externos deslizándose uno contra el otro. La selección de materiales aquí no es casual. Las fundas interiores suelen estar moldeadas a partir de un polímero como PA612, que absorbe menos humedad y, por lo tanto, mantiene sus dimensiones a pesar de los cambios de humedad y temperatura, mientras que las fundas exteriores suelen ser PA66 o un grado relleno de vidrio que soporta la carga axial.
Análisis del proceso de moldeo por inyección de bujes de puntal.
Buje PA66 70G33L para sistemas de puntal eléctrico automotriz Buje PA66 70G33L moldeado por inyección para conjuntos de puntales eléctricos, que permite un ajuste preciso, una carga estable y un funcionamiento repetido más silencioso. Ver producto → Se trata de piezas pequeñas, a menudo de sólo unos pocos gramos cada una, pero su redondez y la uniformidad del espesor de la pared deciden si un puntal funciona silenciosamente en el ciclo cienmilésimo o comienza a chirriar.
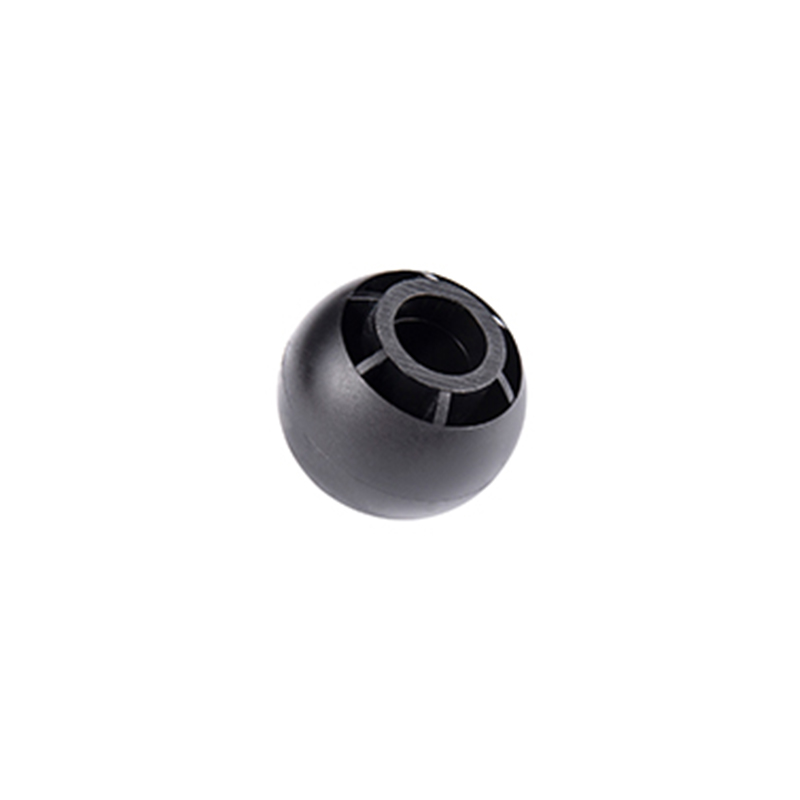
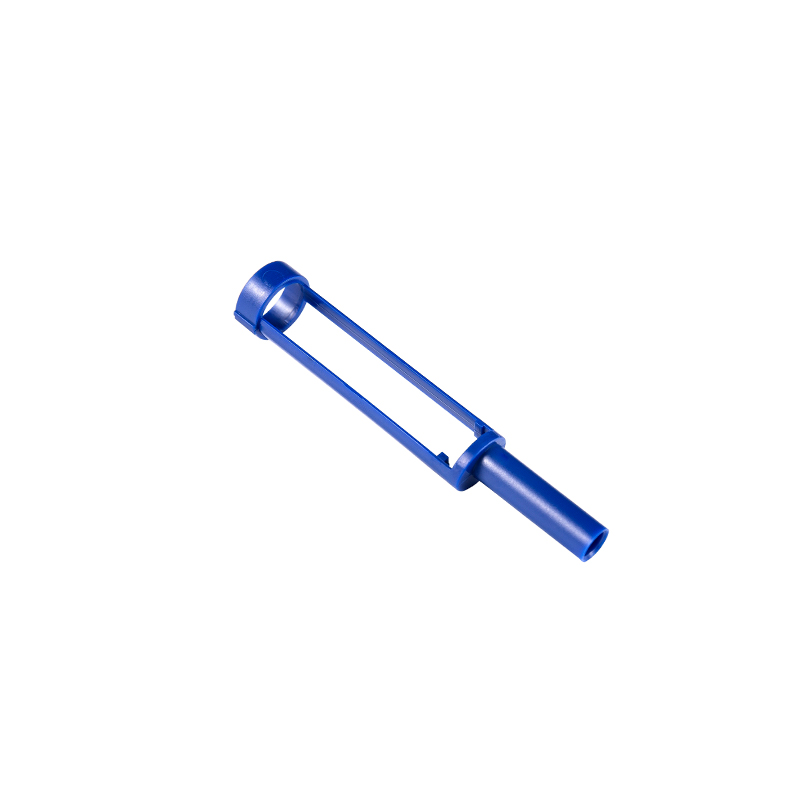
No todas las piezas de un automóvil terminan en un vehículo. Las desmontadoras de neumáticos, las equilibradoras de ruedas y los equipos de elevación se basan en sujetadores de plástico e inserciones protectoras para que los cabezales de herramientas de acero no dañen las costosas llantas. Un sujetador de bola moldeado por inyección de 16 gramos es un buen ejemplo de esta categoría: pequeño, estrictamente especificado y existente únicamente para soportar cargas repetidas sin dañar la superficie con la que hace contacto.
Sujetador de bola PA66 de 16 g para equipos de reparación de automóviles Fijación de bolas PA66 21SPC moldeada por inyección, 16 g, para fijación repetida en equipos de automoción y talleres de reparación, con cabeza esférica para facilitar la alineación. Ver producto → Estos artículos suelen comprarse en lotes, por lo que el coste unitario importa junto con el rendimiento. Aún así, el material no se puede adivinar, porque un taller de reparación es un entorno más duro que el que jamás haya visto un turismo.
La selección de materiales en el trabajo automotriz rara vez se centra en una sola propiedad. Es una negociación entre rigidez, comportamiento al impacto, resistencia al calor, absorción de humedad, exposición química y costo por kilogramo. La siguiente tabla resume los polímeros con los que trabajamos con más frecuencia y el razonamiento detrás de cada elección.
| Materiales | Uso típico en automoción | Por qué se elige |
|---|---|---|
| PA66-GF30 | Manguitos exteriores de puntal, casquillos estructurales | Alta rigidez y resistencia al calor bajo carga sostenida. |
| PA612 | Mangas interiores de resorte de puntal | La baja absorción de humedad mantiene las dimensiones estables a lo largo del tiempo. |
| PA66 (vacío) | Pastillas de desgaste, casquillos deslizantes | Dureza y resistencia a la abrasión sin fragilidad. |
| POM | Sujetadores de precisión, engranajes pequeños. | Baja fricción y excelente repetibilidad dimensional. |
| PBT-GF20 | Elementos de ajuste y accionamiento. | Resistencia química y comportamiento de moldeo estable |
| PC/ABS | Viviendas expuestas a la luz solar o al calor. | Resistencia al impacto con buen acabado superficial. |
| PA6 | Soportes estructurales generales | Coste, dureza y procesabilidad equilibrados |
Observe el patrón que recorre la mesa. Siempre que una pieza tiene que mantenerse ajustada durante años de ciclos de humedad, nos inclinamos por un material con baja absorción de agua. Siempre que una pieza tiene que sobrevivir a la fricción, nos inclinamos por el POM o el nailon sin relleno. La decisión está determinada por el modo de fallo que queremos evitar, no por la preferencia por una familia de resinas.
La mayoría de los problemas de calidad en el moldeado de automóviles se diseñan mucho antes del primer disparo. La ubicación de la puerta, el diseño del circuito de refrigeración, la estrategia de expulsión y la compensación de contracción establecen el límite de lo que el proceso puede lograr. Un molde que se llena de manera desigual producirá piezas que se deformarán de manera desigual, sin importar cómo se ajusten posteriormente los parámetros de la máquina.
Desde el punto de vista de la producción, la disciplina es más sencilla de describir que de mantener: bloquear la ventana del proceso, monitorearla y tratar cualquier desviación como una señal en lugar de una molestia. El mantenimiento periódico del molde prolonga la vida útil de la herramienta de manera mucho más económica que reemplazar un inserto de cavidad desgastado.
Ya sea que esté buscando un solo soporte o una familia de componentes relacionados, algunas preguntas separan un proyecto sencillo de uno difícil.
Ninguna de estas preguntas requiere un gran proveedor. Requieren un proveedor que esté dispuesto a responderles por escrito.
El moldeo por inyección de plástico para piezas de automóviles es un campo en el que el componente visible nunca es toda la historia. El verdadero trabajo ocurre en la especificación del material, el diseño del molde y la disciplina del proceso que mantiene unos pocos gramos de polímero dentro de la tolerancia durante una década. Esa es la parte del trabajo en la que nos hemos centrado desde 2002, y es la parte que todavía decide si un programa tiene éxito.
Derechos de autor © Suzhou Huanxin Precision Molding Co., Ltd. Reservados todos los derechos. Proveedor de moldeo por inyección de plástico personalizado