Piezas moldeadas de plástico: materiales, procesos y consejos de fabricación de precisión
Oct 09,2026Plásticos médicos de moldeo por inyección: una guía práctica para fabricantes de dispositivos
Sep 30,2026Explicación del proceso de moldeo por inyección de plástico: etapas, materiales y calidad
Sep 24,2026Servicios de moldeo por inyección de plástico: lo que los fabricantes deben saber antes de realizar pedidos
Sep 18,2026Molde de inyección de plástico: tipos, diseño, costos y cómo elegir un fabricante de moldes
Sep 11,2026Las piezas moldeadas de plástico tienden a ser los miembros silenciosos de cualquier equipo de producto. Mantienen firme un bisturí quirúrgico, colocan una dosis en su lugar, amortiguan un puntal eléctrico o se sientan dentro de una impresora haciendo el mismo pequeño trabajo un millón de veces sin quejarse. Si los especifica, los diseña en torno a ellos o los fabrica, ya sabrá que las verdaderas preguntas rara vez se refieren al plástico como material. Se trata de coherencia: el mismo ajuste, la misma sensación, las mismas dimensiones, lote tras lote.
Lo que sigue es una mirada práctica a las piezas moldeadas de plástico: qué cubre el término, en qué se diferencian las principales rutas de moldeo, por qué la selección de materiales cambia tanto y qué detalles suelen decidir si una pieza funciona en el campo o causa problemas en la línea de montaje.
En términos generales, una pieza moldeada de plástico es cualquier componente de plástico cuya forma se forma dentro de una herramienta, en lugar de cortarse, mecanizarse o unirse a partir de una lámina. Los moldes y matrices vienen en muchas formas, razón por la cual la categoría abarca desde un botón de dos gramos hasta un tanque de agua.
Los miembros típicos de la familia incluyen:
La mayor parte de nuestro trabajo se sitúa en el extremo de precisión de la rama del moldeo por inyección: piezas pequeñas y medianas medidas en gramos, donde unas pocas centésimas de milímetro deciden si un portaagujas se asienta correctamente o si una varilla de empuje se desplaza suavemente.
Los ingenieros nuevos en el tema suelen suponer que todo el plástico moldeado se produce de la misma manera. No lo es, y elegir la ruta equivocada temprano puede bloquear un proyecto con costos de herramientas innecesarios o una forma que simplemente no se puede completar. La siguiente tabla es una orientación rápida.
| Proceso | Cómo toma forma el plástico | Piezas moldeadas típicas |
|---|---|---|
| moldeo por inyección | La masa fundida se inyecta en un molde de acero cerrado y se enfría bajo presión. | Carcasas, manijas, engranajes, conectores, casquillos, pequeñas piezas estructurales. |
| Extrusión | La masa fundida se empuja continuamente a través de un troquel, luego se enfría y se corta. | Tuberías, tubos, perfiles, láminas, aislamiento de cables. |
| moldeo por soplado | Se infla un tubo ablandado contra las paredes de un molde hueco. | Botellas, jarras, depósitos de combustible, recipientes huecos. |
| Moldeo por compresión | Una carga medida se presiona en una cavidad calentada y se cura. | Paneles de gran tamaño, aisladores eléctricos, piezas compuestas. |
| moldeo rotacional | El polvo se derrite y cubre el interior de un molde que gira lentamente | Tanques, estructuras de juego, grandes conchas huecas |
El moldeo por inyección domina cuando la tolerancia y la repetibilidad son más importantes, porque el molde define la geometría y la máquina repite el ciclo. Las otras rutas ganan su lugar a través de una longitud continua, un volumen hueco o una superficie muy grande, no a través de un estricto control dimensional.
Dos piezas pueden compartir una geometría idéntica y comportarse de manera completamente diferente debido a la resina detrás de ellas. Cuando revisamos un nuevo proyecto, la selección de materiales suele seguir la función y no al revés.
Las mezclas son donde las cosas se ponen interesantes. Un engranaje de tambor moldeado a partir de PA66 con un 30 por ciento de fibra de vidrio y una pequeña cantidad de PTFE gana rigidez del vidrio y una superficie de menor fricción del PTFE, que es exactamente lo que necesita un mecanismo de dosificación durante miles de ciclos. Pequeñas adiciones como estas suelen marcar la diferencia entre una pieza que pasa la validación y otra que falla tres meses después.
La precisión rara vez es el resultado de un movimiento inteligente. Se acumula a partir de docenas de decisiones ordinarias tomadas o evitadas durante el desarrollo de herramientas y procesos. El espesor de la pared, el ángulo de inclinación, la ubicación de la puerta, el diseño de enfriamiento y la compensación de la contracción dan forma a las dimensiones finales antes de que se realice la primera toma. comprensión Cómo las decisiones de diseño del molde se trasladan a la pieza terminada. hace que el resto de la conversación sea mucho más fácil.
En el lado del proceso, la temperatura de fusión, la temperatura del molde, la velocidad de inyección, la presión de mantenimiento y el tiempo de enfriamiento dejan huellas dactilares en la pieza. Lo mismo ocurre con el secado de la resina, que es fácil de pasar por alto y costoso si se equivoca con materiales higroscópicos como PA y PC. Como construimos nuestros propios moldes, los ajustes se realizan en acero en lugar de en una hoja de cálculo. Si una costilla necesita otra décima de milímetro de alivio, se puede cortar y volver a probar en lugar de discutir sobre ello.
Los mismos pequeños componentes aparecen en industrias muy diferentes, lo cual es una de las partes más divertidas de trabajar en este campo. Una estrategia de tolerancia desarrollada para una aplicación a menudo resulta ser exactamente lo que otra necesita.
Esta es el área más exigente en la que atendemos. Los mangos de bisturí mínimamente invasivos necesitan superficies lisas y una fijación fiable de la aguja. Las plumas de inyección dependen de varillas de empuje, engranajes de tambor, botones de ajuste de dosis y soportes de recarga que siguen funcionando a través de miles de pulsaciones. Los conectores endoscópicos transparentes exigen claridad óptica sin marcas de flujo visibles. Cuanto más ancho accesorios médicos del moldeo por inyección Field premia los mismos tres hábitos en todas partes: calidad correcta del material, limpieza y repetibilidad dimensional.
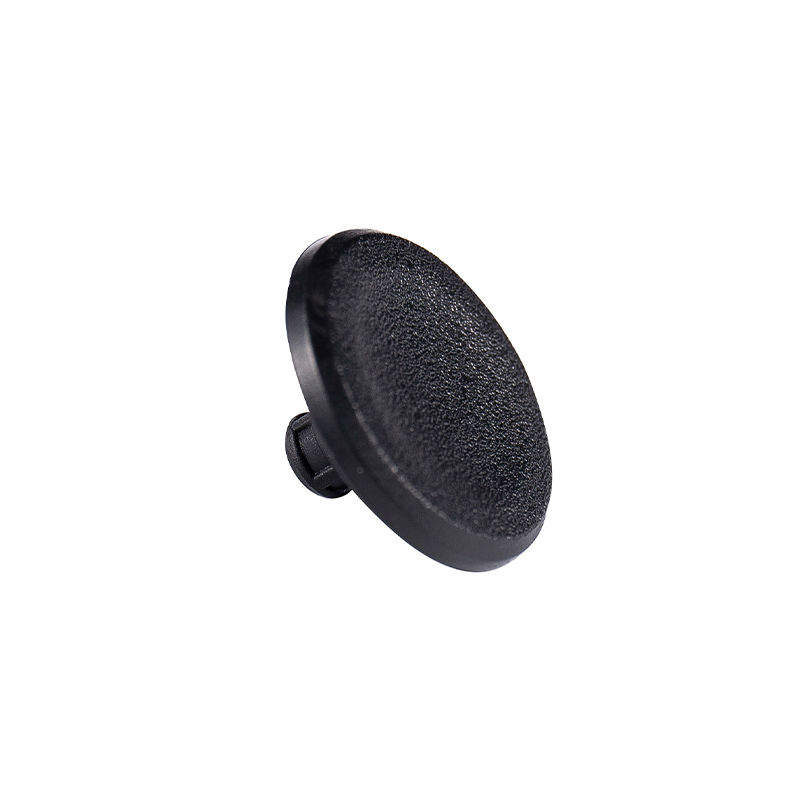
Botón de liberación POM para plumas de inyección médica Un botón de liberación de POM de 0,70 g para plumas de inyección, con dimensiones precisas, liberación suave de la dosis con una sola mano y una superficie antideslizante para uso frecuente. Ver producto → Detrás de la moldura y alrededor de los mecanismos, las piezas de plástico soportan el calor, la vibración y los ciclos de carga constantes. Los motores de atenuación de luz se basan en carcasas superiores y varillas eyectoras con geometría estable, mientras que los puntales eléctricos utilizan manguitos y casquillos de poliamida rellena de vidrio que deben mantener su ajuste a pesar de los cambios de temperatura.
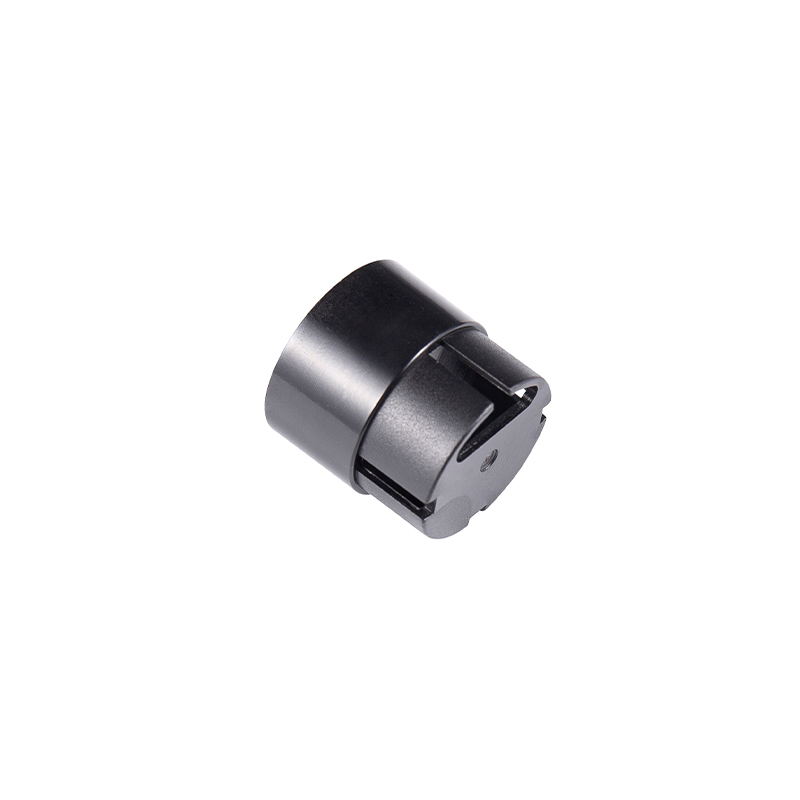
Buje de puntal eléctrico automotriz PA66 Un casquillo PA66 70G33L para sistemas de puntales eléctricos, con ajuste preciso, resistencia al calor de 80 a 120 °C y soporte estable en elevalunas o abridores de maletero. Ver producto → Los componentes internos de la impresora, las bases y perillas de las lámparas, las cubiertas de los extremos del motor, los ganchos y engranajes de la maquinaria alimentaria y las carcasas del probador de calidad del agua pertenecen a la misma familia. Rara vez son glamorosos, pero son las partes que los usuarios tocan y en las que confían. Las piezas internas de las impresoras en HIPS y PC/ABS son un buen ejemplo: de apariencia modesta, pero fundamentales para que un mecanismo se mantenga alineado año tras año.
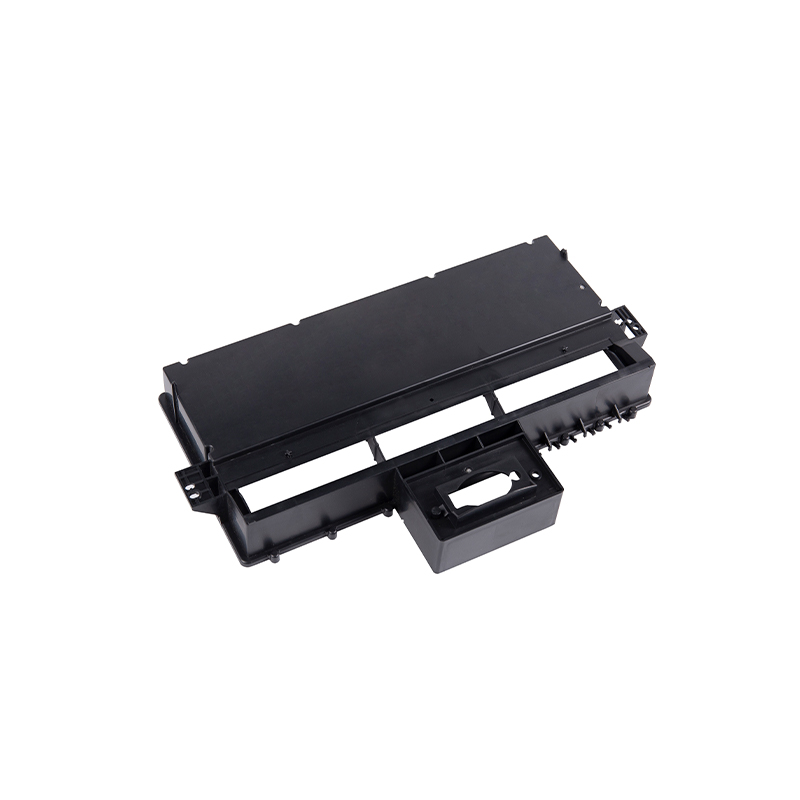
Piezas moldeadas por inyección interna de la impresora HIPS 108g Estos accesorios internos para impresora HIPS de 108 g admiten un funcionamiento estable y aislado en impresoras 3D industriales y equipos de moldeo por inyección de precisión. Ver producto → Los defectos en las piezas moldeadas rara vez son un misterio una vez que se sabe dónde buscar.
Ninguno de estos se resuelve simplemente girando un dial. Se resuelven leyendo conjuntamente la pieza, la herramienta y el proceso.
La mayoría de los compradores de piezas moldeadas de precisión no buscan al proveedor más grande. Buscan uno que responda las preguntas con claridad, mantenga dimensiones a lo largo del tiempo y diga algo útil cuando un diseño está a punto de causar problemas.
Fabricamos moldes de precisión y piezas moldeadas en Suzhou desde septiembre de 2002, trabajando en una fábrica de más de 10.180 metros cuadrados en el parque industrial Hengjing, distrito de Wuzhong. Con un equipo de alrededor de cincuenta personas, máquinas de inyección de precisión controladas por computadora y nuestro propio equipo de fabricación de moldes, manejamos piezas pequeñas y medianas para clientes médicos, automotrices, eléctricos, de motores, de maquinaria alimentaria y de pruebas ambientales. Nada exótico, sólo una larga costumbre de prestar atención a los detalles que mantienen en funcionamiento las piezas moldeadas de plástico.
Derechos de autor © Suzhou Huanxin Precision Molding Co., Ltd. Reservados todos los derechos. Proveedor de moldeo por inyección de plástico personalizado