Explicación del proceso de moldeo por inyección de plástico: etapas, materiales y calidad
Sep 24,2026Servicios de moldeo por inyección de plástico: lo que los fabricantes deben saber antes de realizar pedidos
Sep 18,2026Molde de inyección de plástico: tipos, diseño, costos y cómo elegir un fabricante de moldes
Sep 11,2026Moldeo por inyección de plástico médico: materiales, estándares y control de procesos
Sep 04,2026¿Qué son las piezas de moldeo por inyección para automóviles y por qué dominan?
Aug 26,2026Cada componente de precisión comienza con una decisión sobre cómo se fabricará y, para piezas de plástico pequeñas y medianas, el proceso de moldeo por inyección de plástico suele ser el candidato más fuerte. En Suzhou Huanxin Precision Moulding, hemos ejecutado ese proceso todos los días laborables desde 2002, moldeando de todo, desde anillos de fijación de 1,5 g para probadores de calidad del agua hasta componentes internos de impresora de 108 g. A lo largo de dos décadas, hemos aprendido que el moldeo por inyección parece simple desde el exterior y recompensa una ingeniería cuidadosa en el fondo. En esta guía, explicamos cómo funciona el proceso paso a paso, compartimos las lecciones de material y diseño que transmitimos a nuestros clientes y mostramos por qué los detalles son tan importantes.
El moldeo por inyección de plástico es un proceso de fabricación en el que se funde resina termoplástica, se inyecta a alta presión en un molde de acero, se enfría hasta que solidifica y se expulsa como pieza terminada. El molde, a menudo llamado herramienta, contiene una cavidad y un núcleo que juntos forman la forma negativa del componente. Una vez que existe la herramienta, cada ciclo produce una pieza casi idéntica, razón por la cual el proceso domina la producción en masa de componentes plásticos.
Lo que hace que el proceso sea tan atractivo es la combinación de velocidad, repetibilidad y libertad geométrica. Se pueden producir estructuras acanaladas, elementos a presión, superficies ópticas transparentes e inserciones sobremoldeadas en un solo paso. Para los compradores B2B, la economía es igualmente convincente: el costo unitario cae drásticamente una vez que se amortizan las herramientas, lo que hace que el moldeo por inyección sea ideal para volúmenes de producción que van desde miles a millones de piezas.
En nuestro taller, describimos cada ciclo de moldeado en seis etapas:
Dependiendo del tamaño de la pieza, el espesor de la pared y el material, un ciclo completo puede durar desde unos pocos segundos hasta un par de minutos. Mantener ese ciclo constante, toma tras toma, es donde se muestra la verdadera disciplina de moldeado.
Los pellets se alimentan desde la tolva a un barril calentado, donde un tornillo giratorio transporta, funde y homogeneiza la resina mediante una combinación de calor del barril y cizallamiento mecánico. Luego, el tornillo actúa como un émbolo, inyectando una dosis medida con precisión en el molde cerrado.
Ya sea accionada por palanca o hidráulica, la unidad de cierre mantiene el molde cerrado contra la presión del fundido y controla la apertura y el cierre. Elegir el tonelaje correcto es importante: muy poca fuerza provoca destellos, mientras que una fuerza excesiva desperdicia energía y estresa la herramienta.
La herramienta es donde realmente se decide la calidad de la pieza. La cavidad y el núcleo de acero definen la geometría, las compuertas controlan cómo ingresa la masa fundida, los canales de enfriamiento controlan el tiempo del ciclo y la deformación, y el sistema de expulsión libera la pieza sin dañarla. Las decisiones tomadas durante el diseño de moldes de inyección de plástico, desde la disposición de los canales hasta los ángulos de salida, se reflejan durante toda la vida del proyecto, razón por la cual tratamos la fabricación de herramientas como una disciplina de ingeniería en lugar de una tarea de mecanizado.
La selección del material es una de las primeras conversaciones que tenemos con los clientes, porque la resina determina la resistencia, la resistencia a la temperatura, la estabilidad química, la apariencia y el costo. La siguiente tabla resume las resinas que procesamos con más frecuencia y dónde destacan.
| Materiales | Fortalezas clave | Piezas típicas que moldeamos |
|---|---|---|
| ABS | Resistencia al impacto, fácil acabado. | Mangos de bisturí, carcasas para dispositivos |
| PA66-GF30 | Alta rigidez y resistencia al desgaste. | Varillas de empuje, engranajes de tambor |
| ordenador personal | Transparencia y dureza | Conectores de gastroscopio, lentes. |
| POM | Baja fricción, estabilidad dimensional. | Engranajes de maquinaria, botones de liberación. |
| PBT | Resistencia química y al calor | Controladores de varilla de empuje |
| PP | Resistencia química, bajo peso. | Soportes y soportes |
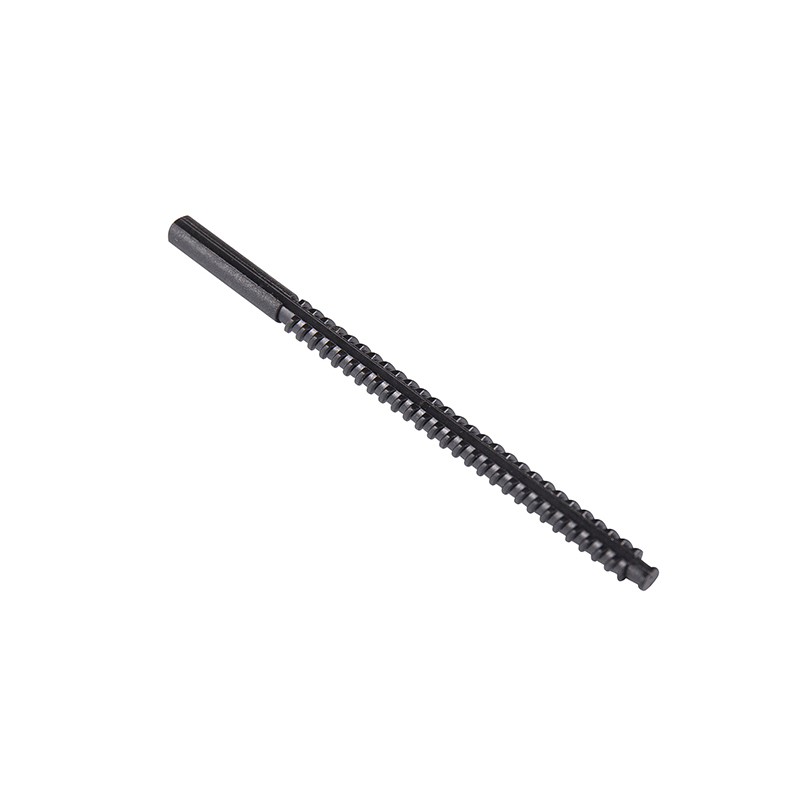
Para piezas que deben resistir cargas mecánicas repetidas, el refuerzo de fibra de vidrio suele ser la respuesta. Un grado relleno de vidrio como PA66-GF30 mezclado con PTFE mejora tanto la rigidez como el comportamiento de desgaste, por lo que es nuestro material elegido para componentes de transmisión exigentes.
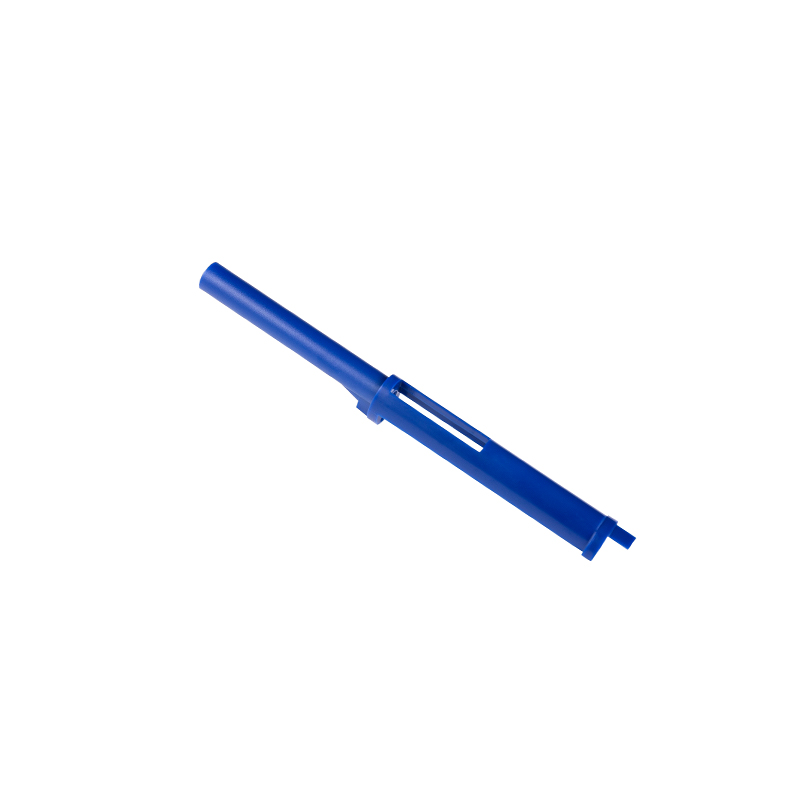
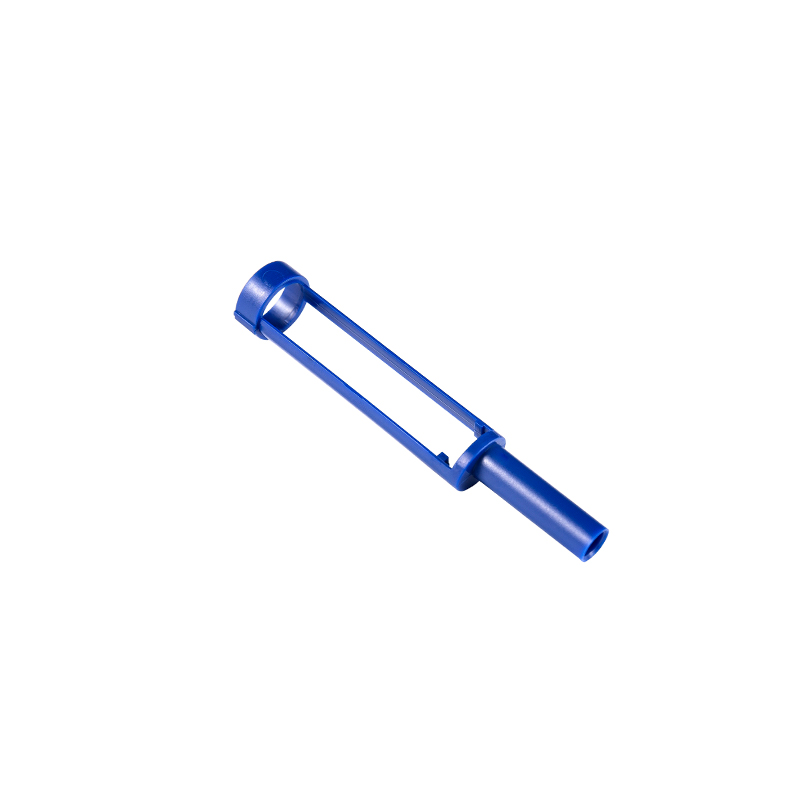
PA66-GF30 con varilla de empuje de pluma de inyección de 15% PTFE Una varilla de empuje de PA66 reforzada con fibra de vidrio modificada con 15% de PTFE para baja fricción y resistencia al desgaste. Ilustra cómo los materiales reforzados y autolubricantes brindan rigidez y durabilidad en componentes de transmisión exigentes, como los mecanismos de inyección. Ver producto → Un socio de moldeo capacitado revisará el dibujo de una pieza mucho antes de cortar el acero. Algunas de las prácticas que enfatizamos en cada revisión de diseño para moldeo:
Este último punto merece especial atención. Cada resina se encoge a medida que se enfría y a un ritmo diferente, por lo que predecir ese comportamiento separa un lanzamiento suave de una sorpresa dimensional. Nuestra guía para el cálculo de la contracción del moldeo por inyección para ABS, PP y nailon explica cómo establecemos los factores de contracción durante el diseño del molde.
Incluso una pieza bien diseñada puede presentar defectos si las condiciones del proceso cambian. Los problemas que encontramos con mayor frecuencia incluyen:
La mayoría de los defectos se deben a tres variables: parámetros del proceso, diseño del molde o humedad del material. Las resinas higroscópicas como PA66 y PC deben secarse completamente antes de moldearse, y una configuración disciplinada mantiene el proceso estable alrededor del centro de su ventana en lugar de en sus bordes.
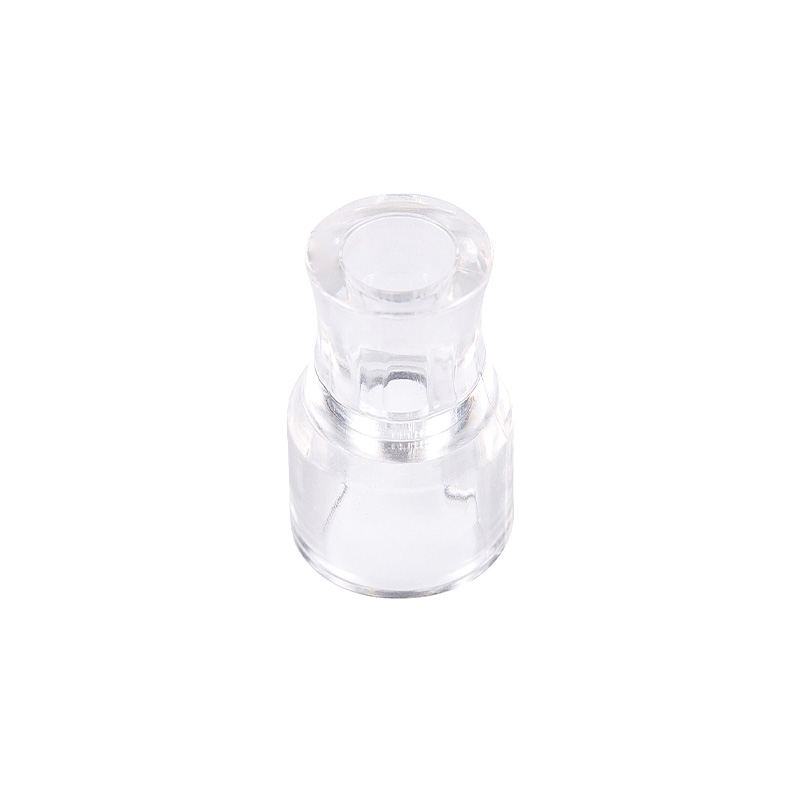
Los mismos fundamentos sirven a mercados finales muy diferentes y nuestra propia cartera refleja ese rango. En los dispositivos médicos, la precisión y la pureza del material no son negociables. Los componentes de PC transparentes para equipos endoscópicos, por ejemplo, exigen claridad óptica y un control dimensional estricto, como lo demuestran nuestros conectores de gastroscopio.
Conector de inyección de PC transparente para gastroscopio médico Moldeado por inyección de policarbonato de grado médico, este conector de gastroscopio combina claridad óptica con tolerancias dimensionales estrictas. Muestra por qué las piezas de PC transparentes son adecuadas para dispositivos médicos de precisión que requieren claridad, resistencia al impacto y superficies higiénicas y fáciles de limpiar. Ver producto → En aplicaciones automotrices, componentes como carcasas de motores de atenuación y casquillos de puntales eléctricos deben mantener tolerancia ante vibraciones y cambios de temperatura. Los productos eléctricos dependen de estructuras internas estables, mientras que la maquinaria alimentaria y los instrumentos de calidad del agua necesitan materiales que resistan la humedad, la fatiga y los productos químicos de limpieza. Los engranajes son un caso clásico: la baja fricción y la estabilidad dimensional del POM lo convierten en la elección natural para un engranaje de transmisión de maquinaria alimentaria que funciona todo el día.
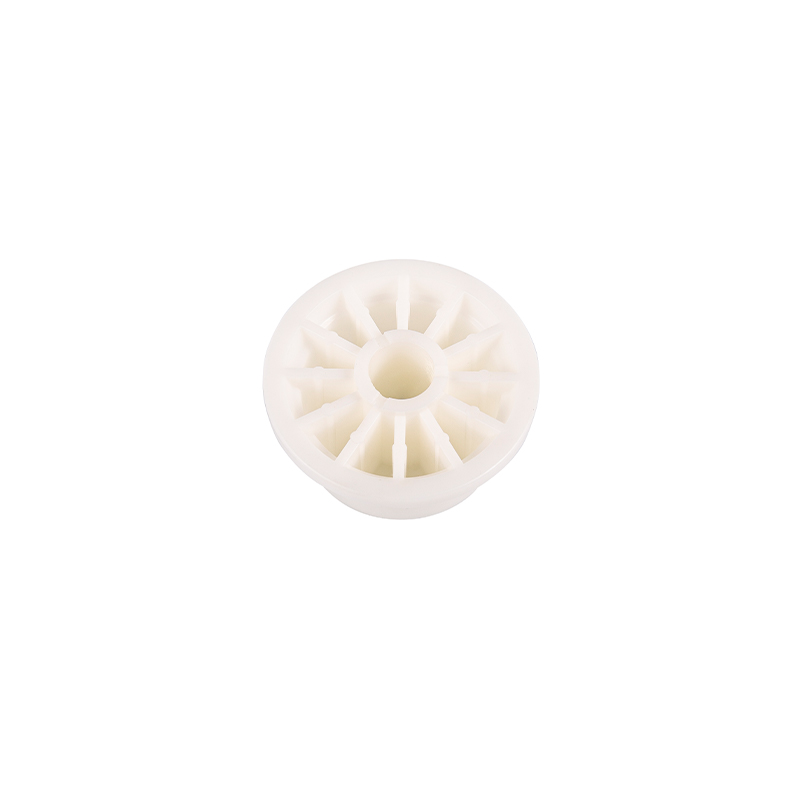
Engranaje moldeado por inyección POM para maquinaria alimentaria Fabricado con POM de calidad alimentaria, este engranaje aprovecha la baja fricción, la estabilidad dimensional y la resistencia a la corrosión del material. Demuestra por qué el POM es la elección natural para engranajes de transmisión que funcionan continuamente en entornos de producción de alimentos. Ver producto → Comprender el proceso de moldeo por inyección de plástico es el primer paso hacia una pieza exitosa; el segundo es elegir una pareja que viva cada día esos detalles. Desde 2002, nuestro equipo en Suzhou ha diseñado y construido moldes de precisión y componentes moldeados para clientes en los sectores médico, automotriz, eléctrico y de fabricación de instrumentos, todo desde una única instalación con fabricación interna de herramientas. Si está desarrollando un nuevo componente o reabasteciendo uno existente, estaremos encantados de revisar sus dibujos, recomendar materiales adecuados y compartir lo que nos han enseñado más de veinte años en la imprenta.
Derechos de autor © Suzhou Huanxin Precision Molding Co., Ltd. Reservados todos los derechos. Proveedor de moldeo por inyección de plástico personalizado