Moldeo por inyección de plástico para dispositivos médicos: una guía práctica para moldeadores
Nov 06,2026Piezas de moldeo por inyección: componentes plásticos de precisión para uso médico, automotriz y más
Oct 29,2026Productos moldeados por inyección: industrias, materiales y elección de socio
Oct 23,2026Moldeo por inyección de plástico para piezas de automóviles: una guía para proveedores de precisión
Oct 16,2026Piezas moldeadas de plástico: materiales, procesos y consejos de fabricación de precisión
Oct 09,2026Hay un cierto tipo de correo electrónico que hemos aprendido a reconocer durante las últimas dos décadas. Un ingeniero tiene un diseño de dispositivo médico que se comporta maravillosamente en CAD, y ahora tiene que convertirse en unos cientos de miles de piezas físicas, de manera consistente, rastreable y sin sorpresas desagradables en la etapa de esterilización. El moldeo por inyección de plástico para dispositivos médicos rara vez se limita únicamente a la máquina de moldeo. Se trata de cómo se comporta el polímero en una pared delgada, cómo la herramienta mantiene la tolerancia en un millón de disparos y si el papeleo todavía tiene sentido dos años después.
Suzhou Huanxin Precision Moulding ha estado construyendo moldes de precisión y moldeando piezas de plástico pequeñas y medianas desde septiembre de 2002. El trabajo médico se ha convertido gradualmente en la parte más grande de nuestro taller: partes internas de plumas de insulina, conectores transparentes para endoscopios, carcasas de bisturí mínimamente invasivas, soportes para dispositivos, tapas y lentes. Lo que sigue es aproximadamente lo que le diríamos a un nuevo cliente en la primera reunión, antes de que nadie hable sobre el precio.
Los dispositivos médicos exigen tres cosas a la vez que son realmente difíciles de combinar: geometría ajustada, repetibilidad en volumen y un material que pueda sobrevivir a la limpieza, desinfección o esterilización sin agrietarse ni enturbiarse. El moldeo por inyección responde a las tres cosas cuando se configura correctamente. Una vez que se prueba una herramienta, el proceso reproduce las mismas dimensiones de cavidad, disparo tras disparo, y el costo de la pieza cae a medida que aumenta el volumen.
Las razones por las que nuestros clientes médicos siguen volviendo al proceso son bastante consistentes:
En proyectos médicos, el material suele decidir la geometría y no al revés. Si la pieza se va a esterilizar con rayos gamma, un polímero que se amarillea o se vuelve quebradizo está descartado, sin importar qué tan bien fluya. Si la pieza es un conector transparente, la claridad y la baja birrefringencia reducen el campo rápidamente. Normalmente nos sentamos con el dibujo, el método de esterilización, la duración prevista del contacto y el método de montaje antes de recomendar algo.
| Materiales | Piezas médicas típicas | lo que trae |
|---|---|---|
| PC transparente | Conectores de endoscopio, lentes, codos de laringoscopio | Claridad, dureza, buen control dimensional. |
| PA66-GF30-15%PTFE | Varillas de empuje de pluma de inyección, engranajes de tambor | Rigidez con baja fricción incorporada |
| POM | Botones de liberación, pequeños componentes de accionamiento. | Dimensiones estables y resistencia química. |
| PBT y PBT-20GF | Controladores de varillas de empuje, cilindros giratorios | Se sostiene en entornos químicos y de esterilización. |
| ABS | Fundas para mangos de bisturí, tapas protectoras | Fácil procesamiento, superficies limpias, unión fiable |
| TPEE | Puertos de conexión de carcasa | Flexibilidad con recuperación de ajuste rápido |
| PP y PA12 | Soportes para lectores de tarjetas, conjuntos de cubiertas de lámparas | Resistencia química, baja absorción de humedad. |
Mantenemos nuestras propias notas sobre cómo se comporta realmente cada grado en nuestras máquinas, porque las hojas de datos describen una resina a 23 grados, no a la temperatura de fusión que su pieza necesita. Ese historial práctico suele ser la diferencia entre una herramienta que funciona limpiamente en la primera prueba y una que necesita tres rondas de corrección de acero.
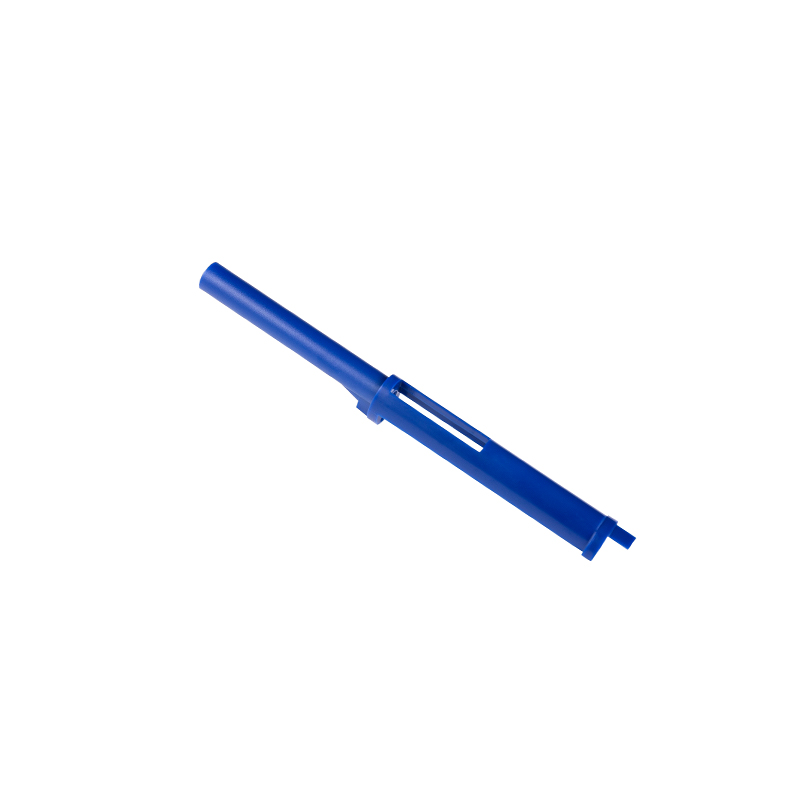
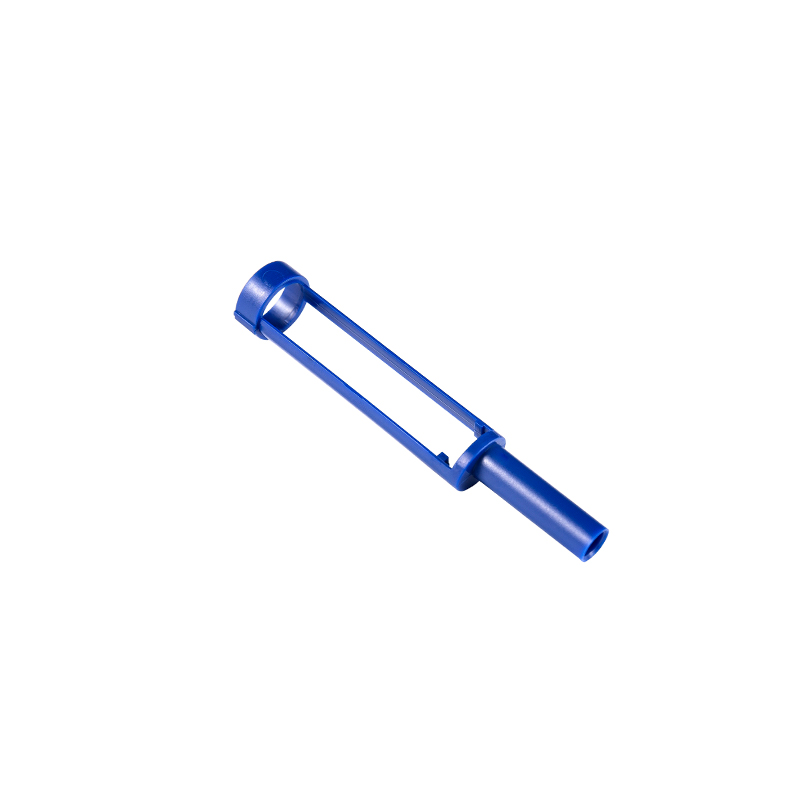
Las piezas de bolígrafo son un buen ejemplo de dimensiones pequeñas pero implacables. Una varilla de empuje de unos pocos gramos de peso garantiza la precisión de la dosis de todo el dispositivo, por lo que la disposición de la cavidad, la posición de la puerta y el acondicionamiento posterior al moldeo deben determinarse con antelación. Moldeamos engranajes de tambor, varillas de empuje grandes y estándar, cilindros giratorios, botones de ajuste de dosis, botones de liberación y soportes de recarga transparentes en una variedad de plásticos de ingeniería con y sin relleno.
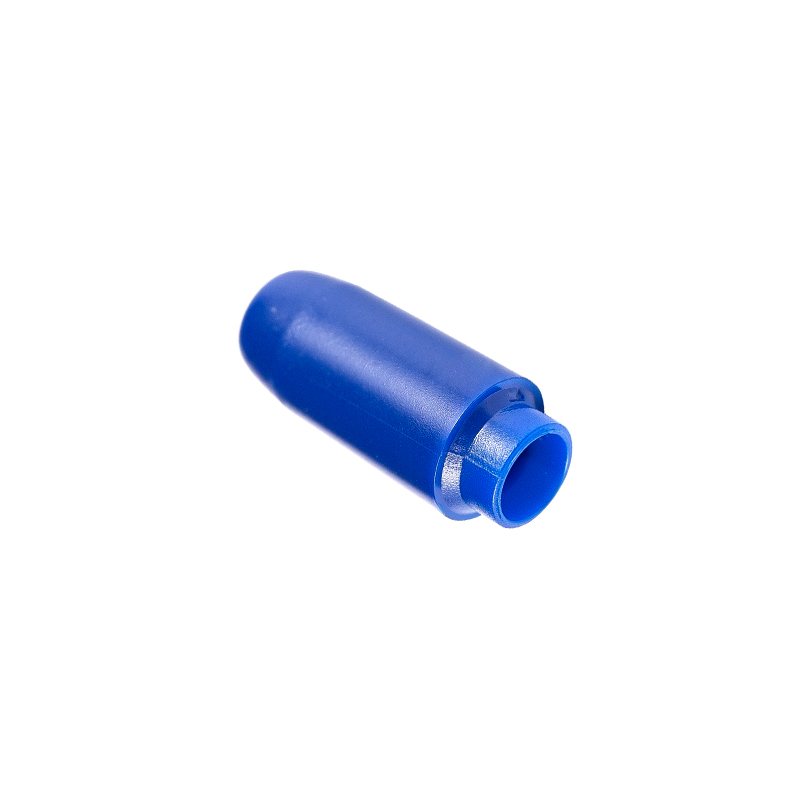
Varilla de empuje de pluma de inyección médica compuesta PA66 Una varilla de empuje de 0,70 g moldeada a partir de PA66 con 30 % de fibra de vidrio y 15 % de PTFE, relevante para la administración precisa de la dosis y el desgaste por deslizamiento. Ver producto → En los componentes transparentes se manifiesta inmediatamente el pulido de las herramientas y la estabilidad del proceso. Un conector de 1,6 gramos puede parecer simple, pero cualquier línea de soldadura o ligera turbidez en el camino óptico se vuelve visible bajo la luz del médico. Trabajamos en el control de la temperatura de fusión, la colocación de la compuerta y el equilibrio de expulsión para mantener la transparencia uniforme en todas las cavidades.
Conector de gastroscopio de PC transparente de 1,6 g Un conector para PC transparente de 1,60 g para conjuntos de gastroscopio y endoscopia, con una interfaz compacta diseñada para admitir conexiones estables y una observación clara. Ver producto → La carcasa del mango de un bisturí debe sentirse rígida en la mano, sujetar con precisión la aguja y el tubo de acero y aun así ensamblarse sin fuerza. Esa combinación normalmente significa dividir la geometría en un extremo delantero, una carrocería, una cola y piezas de fijación internas, cada una con su propia contribución de tolerancia. Elegir entre ABS, grados de mezcla de PTFE de grado médico y otras opciones es una conversación sobre ensamblaje y esterilización, no solo sobre el precio del material.
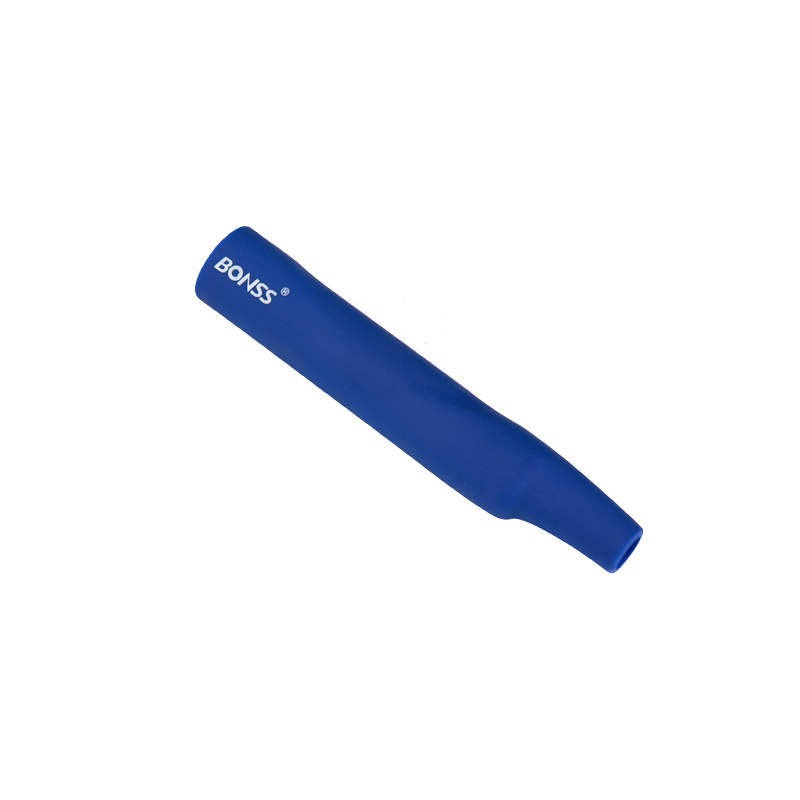
Carcasa con mango de bisturí mínimamente invasivo de ABS Un mango de ABS de 8,23 g que mide 101,55 × 18 × 18 mm, diseñado para conjuntos de bisturí mínimamente invasivos con agarre ergonómico y carcasa aislada. Ver producto → Cuando una pieza llega a la máquina de moldeo, la mayor parte de su destino ya está sellado en el molde. La selección del acero de la cavidad, la posición de la línea de separación, la ventilación, el diseño de enfriamiento y la estrategia de expulsión establecen el límite de lo que el proceso puede lograr. En el trabajo médico tendemos a invertir más tiempo en la revisión del diseño de la herramienta que en cualquier otro paso, e involucramos al equipo de diseño del cliente en esa revisión.
La parte del proceso es igualmente disciplinada. En la práctica, una nueva pieza médica sigue una secuencia bastante fija:
Nuestra planta de producción cuenta con máquinas de inyección de precisión controladas por computadora y un conjunto de instrumentos de medición adaptados al trabajo de piezas pequeñas, y construimos nuestros propios moldes internamente en lugar de subcontratarlos. Eso es importante cuando un cliente médico necesita una corrección de acero en la tercera semana en lugar del tercer mes.
Los clientes que ingresan a este campo a menudo escuchan tres números estándar y no están seguros de cuál se aplica a ellos. ISO 13485 es el estándar de gestión de calidad para la fabricación de dispositivos médicos y cubre la documentación, la trazabilidad, la gestión de riesgos y el manejo de no conformidades. La norma ISO 10993 aborda la evaluación biológica, razón por la cual los certificados de materiales y los datos de biocompatibilidad son importantes mucho antes de la primera inyección. La norma ISO 14644 regula la clasificación de las salas blancas y decide si su pieza debe moldearse o empaquetarse en un ambiente controlado.
Somos claros en cuanto al alcance: nuestro sistema de calidad está certificado según ISO 9001, que mantenemos mediante nuevas auditorías periódicas, y apoyamos a los clientes que necesitan paquetes de documentación médica, trazabilidad de materiales y registros de inspección basados en sus propias obligaciones ISO 13485. Si un proyecto necesita un componente moldeado en sala blanca, lo decimos temprano y no después de cortar la herramienta. Puede leer más sobre nuestros hitos de gestión de calidad en nuestro Actualización de la nueva auditoría ISO 9001 .
Los proyectos que más disfrutamos comienzan con un dibujo, una descripción de la función del dispositivo y una conversación honesta sobre el volumen. A partir de ahí podemos cotizar herramientas y piezas, proponer un material para probar y decirle dónde se enfrentará el diseño en el proceso. Nuestra gama completa de accesorios médicos del moldeo por inyección muestra las familias de piezas que ya fabricamos, que suele ser la forma más rápida de ver si nuestra experiencia se alinea con su programa.
El moldeado médico premia la paciencia al principio y la disciplina después. Si todavía se encuentra en la etapa de diseño, ese es el mejor momento para hablar: un pequeño cambio en el espesor de una pared o en la ubicación de la puerta cuesta mucho menos que una revisión del acero posterior.
Derechos de autor © Suzhou Huanxin Precision Molding Co., Ltd. Reservados todos los derechos. Proveedor de moldeo por inyección de plástico personalizado