Moldes de inyección para plásticos: una guía práctica de diseño y producción
Nov 14,2026Moldeo por inyección de plástico para dispositivos médicos: una guía práctica para moldeadores
Nov 06,2026Piezas de moldeo por inyección: componentes plásticos de precisión para uso médico, automotriz y más
Oct 29,2026Productos moldeados por inyección: industrias, materiales y elección de socio
Oct 23,2026Moldeo por inyección de plástico para piezas de automóviles: una guía para proveedores de precisión
Oct 16,2026Los moldes de inyección para plásticos son las herramientas que convierten un buen diseño de pieza en un producto repetible y vendible. No son simplemente bloques de acero con una cavidad cortada. Un molde de producción lleva el sistema de canales, canales de enfriamiento, expulsión, ventilación y cierres que deciden el tiempo del ciclo, la estabilidad dimensional y el acabado de la superficie. En Suzhou Huanxin Precision Moulding, hemos trabajado en moldes y piezas moldeadas de precisión desde 2002, y una lección surge una y otra vez: cuanto antes se considera el molde, menos sorpresas aparecen en la prueba.
Esta guía es una descripción general práctica para ingenieros y compradores que están planificando una nueva pieza de plástico, mejorando una herramienta existente o comparando cotizaciones. Cubre tipos de moldes, detalles de diseño, opciones de materiales, defectos comunes, vida útil de las herramientas y las preguntas que vale la pena plantearse antes de comenzar un proyecto.
El ciclo de moldeo por inyección es sencillo de describir y difícil de perfeccionar. El molde se cierra, el tornillo empuja el polímero fundido a través del canal y la compuerta hacia la cavidad, la presión del empaque mantiene la pieza mientras se enfría y la herramienta se abre para que la pieza pueda ser expulsada. Cada uno de esos pasos depende del molde. Una compuerta restrictiva puede llenar la pieza pero crear un alto corte. Un enfriamiento deficiente puede alargar el ciclo y sacar la pieza de la tolerancia. Una ventilación débil puede atrapar aire y dejar marcas de quemaduras.
El molde también tiene que adaptarse a la máquina. La altura de cierre, el espacio entre las barras de unión, la carrera de expulsión, el tamaño del disparo y el tonelaje de sujeción son importantes. Una herramienta que está bien diseñada para una prensa puede resultar incómoda o imposible de utilizar en otra, por lo que vale la pena acordar la plataforma de producción antes de cortar el acero.
La mayoría de los proyectos comienzan con la elección entre algunas construcciones de moldes comunes. La respuesta correcta no siempre es la más sofisticada; es el que se ajusta a la pieza, la resina, la tolerancia y el volumen. La siguiente tabla ofrece una comparación simple.
| Tipo de molde | Ajuste típico | Notas practicas |
|---|---|---|
| dos platos | Piezas generales y volúmenes estables. | Robusto y económico; El diseño de la puerta y el corredor aún necesitan cuidado. |
| tres platos | Piezas de múltiples cavidades que necesitan una entrada flexible | Posiciones útiles de la puerta, pero más material de guía y un ciclo más largo. |
| corredor caliente | Piezas técnicas de gran volumen | Menos desperdicio de corredores y marcas de puerta más limpias; El control térmico es fundamental. |
| Insertar o sobremoldear | Inserciones metálicas, áreas y conjuntos de tacto suave. | El manejo y los cortes agregan complejidad, así que planifíquelos con anticipación. |
| molde familiar | Piezas pequeñas similares en una resina. | Eficiente para volúmenes bajos cuando las cavidades están adecuadamente equilibradas. |
Las herramientas de canal caliente suelen ser atractivas para piezas de ingeniería de gran volumen porque reducen los desperdicios de canal y las marcas de entrada, pero necesitan un control térmico cuidadoso. Las herramientas de inserción y sobremoldeo añaden complejidad de manejo y cierre, por lo que es mejor planificarlas con el moldeador en la misma mesa. Un molde familiar puede ser eficaz para piezas de bajo volumen que comparten resina y un tamaño similar, siempre que las cavidades estén equilibradas.
Muchos problemas de moho se detectan mucho antes del primer disparo. Los siguientes detalles merecen atención en la etapa de dibujo:
La simulación es útil, pero funciona mejor cuando responde a una pregunta específica: ¿esta posición de la puerta llenará la pieza, dónde quedará atrapado el aire o cuánta deformación debemos esperar? Nuestro guía de diseño de moldes de inyección de plástico analiza los componentes y las opciones de procesos con más detalle. El objetivo no es un modelo informático perfecto; es una herramienta que se puede moldear, mantener y medir en producción.
El acero para herramientas y la resina plástica son un par. Un nailon relleno de vidrio puede desgastar una compuerta de cavidad blanda con el tiempo, mientras que el PVC puede provocar corrosión si el acero y el circuito de refrigeración no se eligen con cuidado. P20 y 718H son opciones preendurecidas comunes para piezas generales; S136 o grados de acero inoxidable similares son adecuados para aplicaciones transparentes, médicas o corrosivas; El H13 se utiliza a menudo cuando el calor y la abrasión son importantes. Los revestimientos e inserciones pueden prolongar la vida útil, pero deberían resolver un problema específico de desgaste o liberación, no ocultar un diseño débil.
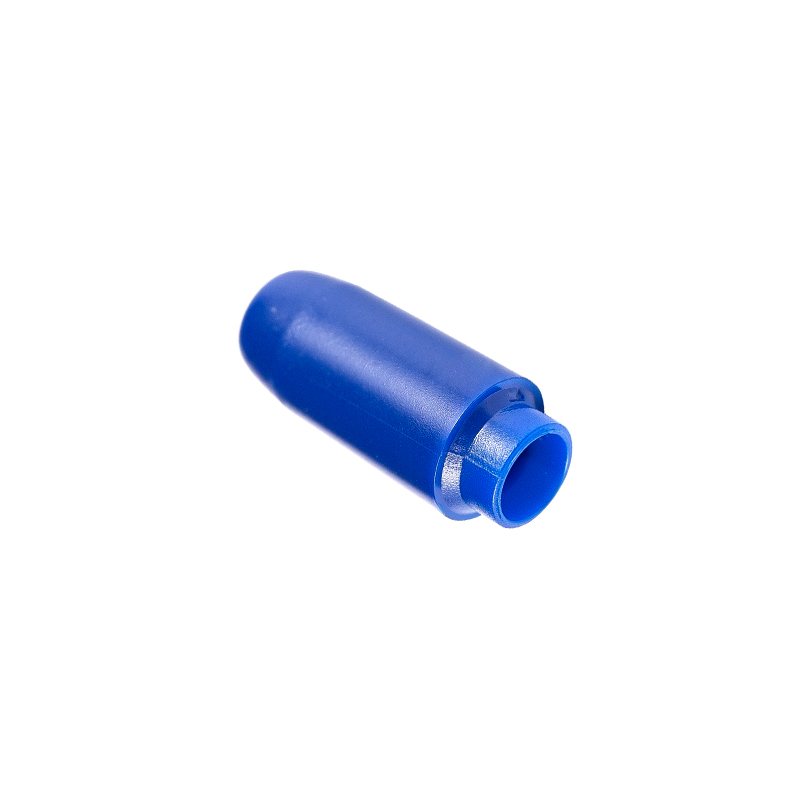
Considere la posibilidad de utilizar un pulsador para pluma de inyección médica. La pieza puede necesitar rigidez, baja fricción, compatibilidad con la esterilización y dimensiones estables. Un material como PA66-GF30 con un 15% de PTFE puede ser un punto de partida sensato, pero la compuerta, el enfriamiento y la expulsión aún deben respetar la orientación de las fibras y la estricta tolerancia.
PA66-GF30 Varilla de empuje para plumas de inyección médica Una varilla de empuje precisa y de baja fricción en PA66 reforzada con fibra de vidrio con PTFE, adecuada para conjuntos de plumas de inyección médicas. Ver producto → Los defectos son señales. Un disparo corto puede indicar una ventilación, el tamaño de la compuerta, la temperatura de fusión o un corredor de tamaño insuficiente. La rebaba puede deberse a una sujeción insuficiente, superficies de separación desgastadas o un embalaje excesivo. Las marcas de hundimiento suelen aparecer después de secciones gruesas y de un enfriamiento deficiente; la deformación puede deberse a una contracción u orientación desigual de la fibra. Las líneas de soldadura, las rayas plateadas y las marcas de quemaduras cuentan una historia diferente sobre el flujo, la humedad o el gas atrapado.
La respuesta útil es cambiar una variable a la vez y registrar el resultado. El moldeado científico, con una ventana de proceso documentada, es más confiable que perseguir los ajustes disparo a disparo. También hace que el paso de la prueba a la producción sea mucho más sencillo.
La vida útil de la herramienta no es un número único. Depende del grado del acero, el tratamiento térmico, el acabado de la superficie, la abrasividad de la resina, el tiempo del ciclo, la calidad del agua de refrigeración y cómo se trata la herramienta entre ejecuciones. Una herramienta de uso general bien mantenida puede ejecutar cientos de miles de ciclos; se puede construir una herramienta endurecida para una resina de ingeniería abrasiva para más. El punto importante es hacer coincidir la vida esperada con el programa en lugar de desarrollar excesivamente cada herramienta.
El mantenimiento debe ser planificado, no reactivo. Las vías fluviales necesitan limpieza, las rejillas de ventilación necesitan inspección, los pasadores eyectores y las correderas necesitan lubricación y las superficies de separación necesitan cuidado. Un programa de mantenimiento breve protege la consistencia dimensional y evita las costosas fallas que siempre parecen ocurrir durante una semana ocupada.
El costo sigue la misma lógica. El recuento de cavidades, la elección del acero, el sistema de canal caliente, el acabado de la superficie, la tolerancia, las correderas, los elevadores y la validación mueven el número. Una cotización baja que ignora el soporte de prueba o la medición puede ser, al final, la opción más cara.
Elegir un socio para moldes de inyección de plásticos is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Nuestro propio trabajo en Suzhou Huanxin combina la fabricación de moldes de precisión con el moldeo por inyección de piezas técnicas pequeñas y medianas. Si necesitas un socio de moldeo de precisión quién puede mirar el dibujo, la resina y el volumen de producción juntos, vale la pena tener esa conversación desde temprano. Preferimos cuestionar una pared delgada o un corte incómodo antes de cortar la herramienta que explicarlo después.
Diferentes industrias piden cosas diferentes a un molde. Las piezas médicas pueden necesitar facilidad de limpieza, materiales rastreables y un estricto control dimensional. Las piezas de automóviles necesitan resistencia a la fatiga y un rendimiento estable frente a la temperatura. Las piezas eléctricas y de impresoras a menudo equilibran la velocidad de moldeo con la consistencia dimensional, mientras que las piezas de maquinaria alimentaria deben adaptarse a la limpieza repetida y al contacto con equipos alimentarios.
Para los puntales eléctricos de automóviles, un casquillo PA66 puede parecer simple, pero su ajuste, comportamiento de desgaste y resistencia al envejecimiento en el entorno de la carretera dependen de la elección del material, la posición de la puerta y la redondez.
Buje PA66 para sistemas de puntal eléctrico automotriz Buje DuPont PA66 70G33L moldeado para conjuntos de puntales eléctricos, que ofrece un ajuste preciso y resistencia al calor para uso automotriz. Ver producto → Un cuerpo de prueba de calidad del agua es otro ejemplo: un cuerpo moldeado de 50,1 g tiene que proteger los componentes electrónicos, encajar en el conjunto y permanecer estable en servicio.
Cuerpo del probador de calidad del agua PPS para protección de instrumentos Un cuerpo moldeado de PPS de 50,1 g con estructura de sellado, que protege los componentes electrónicos del probador de calidad del agua y respalda un funcionamiento estable. Ver producto → Estas no son piezas glamorosas, pero son el tipo de detalles que mantienen un producto funcionando.
Los buenos moldes de inyección para plásticos son una ventaja silenciosa. Normalmente no aparecen en el folleto de un producto, pero deciden si un lanzamiento se realiza a tiempo, si se mantiene una tolerancia y si el coste unitario tiene sentido. Si está planeando una pieza nueva, incorpore al fabricante del molde a la conversación desde el principio. Unas cuantas preguntas prácticas en la etapa de dibujo suelen ser más económicas que un cambio después de la primera prueba.
Derechos de autor © Suzhou Huanxin Precision Molding Co., Ltd. Reservados todos los derechos. Proveedor de moldeo por inyección de plástico personalizado